Винты и гайки ШВП в станках с ЧПУ и без: как функционирует, зачем нужно и для чего
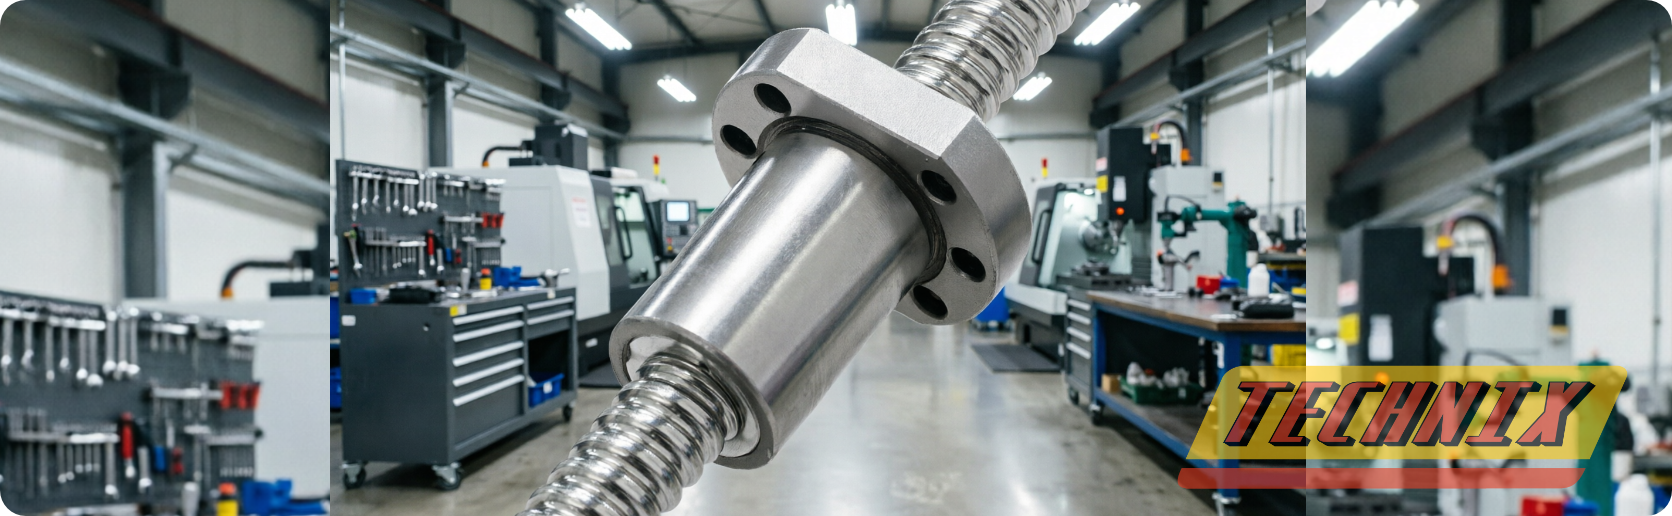
Станок с ЧПУ точен ровно настолько, насколько точно он превращает команду программы в реальное перемещение стола и инструмента. Это превращение выполняет шарико-винтовая передача. Разбираем, как винт и гайка ШВП работают внутри станка, что зависит от них, а что компенсирует система ЧПУ, и чем ШВП отличается по задачам в фрезерных, токарных, лазерных и других станках. Материал подготовлен техническим отделом TECHNIX (АО «ТЕХНИКС»), который ежедневно комплектует оси станков винтами, гайками и опорами ШВП.
- Что делает ШВП в станке с ЧПУ: превращает вращение серводвигателя или шагового двигателя в линейное перемещение стола, суппорта или шпиндельной бабки. Каждой оси (X, Y, Z) — свой винт и своя гайка.
- Зачем именно ШВП: стойка ЧПУ считает положение по углу поворота двигателя. Чтобы расчёт совпадал с реальностью, передача должна быть без люфта, жёсткой и с минимальным трением — это и даёт ШВП с КПД около 90 % и гайкой с преднатягом.
- Что определяет ШВП: точность и повторяемость позиционирования, скорость подач и холостых ходов, жёсткость оси, а значит, и качество поверхности детали.
- Типичный выбор: катаные винты класса C7 и двойные гайки DFU для большинства станков; шлифованные C5–C3 — для прецизионных обрабатывающих центров. TECHNIX поставляет винты и гайки ШВП SFU/DFU класса C7 вместе с опорами и держателями.
Содержание
- Где стоят ШВП в станке с ЧПУ
- Как ЧПУ управляет осью через ШВП
- Зачем станку с ЧПУ именно ШВП
- Шаг винта: скорость против точности
- Что компенсирует ЧПУ, а что только механика
- ШВП в разных типах станков
- ШВП, рейка, ремень: что ставят на оси
- ШВП в станках без ЧПУ
- Признаки износа ШВП на детали
- Вопросы и ответы
Где стоят ШВП в станке с ЧПУ: интерактивная схема
Схема вертикально-фрезерного станка: стол ездит по оси X, шпиндельная бабка — по оси Z. Нажмите на номер или на название узла, чтобы узнать, какую роль он играет в работе оси.
F1500
Z-2.000 Y M M
1. Стойка ЧПУ
Читает управляющую программу (G-код) и для каждой оси рассчитывает, на сколько оборотов и с какой скоростью должен повернуться двигатель. Стойка не видит сам стол — она знает только угол поворота двигателя и шаг винта.
Поэтому всё, что происходит между двигателем и столом, — люфт, упругость, погрешность шага — превращается в ошибку размера детали.
2. ШВП оси X
Самая длинная ось станка. Винт закреплён в опорах на салазках и вращается, а гайка прикручена к столу и тянет его за собой.
- типично: Ø20–32 мм, шаг 5–10 мм;
- гайка DFU с преднатягом — ось работает с постоянными реверсами;
- опоры по схеме «фиксированная — плавающая» (BK/BF, FK/FF).
3. ШВП оси Z
Вертикальная ось перемещает шпиндельную бабку. На неё постоянно действует вес узла, а ШВП не самотормозящая: при отключении питания бабка может опуститься.
- двигатель Z — с электромагнитным тормозом или противовес;
- шаг меньше, чем у X и Y (4–5 мм): больше усилие, лучше дискретность;
- нагрузка всегда в одну сторону, поэтому важна осевая жёсткость гайки.
4. Ось Y
Салазки перемещают стол «на себя — от себя». Устроена так же, как ось X: свой двигатель, своя ШВП, свои опоры. В порталах и фрезерах по дереву ось Y проходит вдоль портальной балки, и ШВП стоит прямо на ней.
Оси X и Y должны быть одинаково жёсткими: иначе круг на детали получится овалом.
5. Двигатель и муфта
Серводвигатель (с энкодером) или шаговый двигатель соединён с винтом безлюфтовой муфтой или ремённой передачей. Муфта компенсирует небольшую несоосность и не должна иметь люфта — иначе вся точность гайки с преднатягом теряется уже здесь.
6. Гайка ШВП и стол
Гайка через держатель жёстко прикручена к столу. Боковые нагрузки от резания воспринимают линейные направляющие, а винт и гайка работают только на осевое усилие.
Гайка с преднатягом убирает мёртвый ход при смене направления — критично для контурной обработки и интерполяции по окружности.
Как устроена сама гайка — шарики, рециркуляция, преднатяг — подробно разобрано в статье «Устройство гайки ШВП».
Как ЧПУ управляет осью через ШВП
Работу любой оси станка с ЧПУ можно описать как цепочку, по которой команда программы превращается в движение. ШВП — звено, где вращение становится перемещением.
Пример: шаг винта 5 мм, нужно сместить стол на 120 мм. Стойка командует двигателю 24 оборота. Если в передаче нет люфта и погрешности шага, стол окажется ровно на 120,000 мм. Всё, что «съедаётся» между двигателем и столом, становится ошибкой размера.
Три схемы управления осью
От того, где стоит датчик положения, зависит, какую часть погрешностей ШВП станок способен «увидеть».
Шаговый двигатель без обратной связи. Стойка отправляет импульсы и «верит», что двигатель их отработал. Если двигатель пропустил шаг из-за перегрузки или заедания гайки, ЧПУ об этом не узнает.
- Роль ШВП: максимальная. Любой люфт, перекос или тугой ход гайки напрямую превращается в ошибку детали.
- Где: хоббийные и бюджетные фрезеры, гравёры, 3D-принтеры, лазеры начального уровня.
- Что важно: лёгкий равномерный ход гайки — чтобы двигатель не терял шаги, — и гайка с минимальным люфтом.
Серводвигатель с энкодером на валу. Стойка точно знает угол поворота двигателя и исправляет его отклонения. Но сам стол она не видит.
- Роль ШВП: всё, что после энкодера — муфта, винт, гайка, опоры, — остаётся «вне контроля». Погрешность шага и люфт компенсируют параметрами стойки.
- Где: большинство промышленных фрезерных и токарных станков с ЧПУ.
- Что важно: гайка с преднатягом, класс точности винта не ниже C7, жёсткие опоры.
Серводвигатель плюс линейная оптическая линейка на столе. Стойка измеряет фактическое положение стола и доводит его до заданного.
- Роль ШВП: точность позиционирования обеспечивает линейка, но ШВП по-прежнему определяет жёсткость, динамику и стабильность регулирования. С люфтом в гайке ось начнёт «качаться» вокруг точки.
- Где: прецизионные обрабатывающие центры, координатно-расточные и шлифовальные станки.
- Что важно: шлифованные винты C5–C3, высокая осевая жёсткость, контроль нагрева.
Зачем станку с ЧПУ именно ШВП
У станка с ЧПУ нет оператора, который на глаз выберет люфт маховиком или подстроит подачу. Поэтому к передаче оси предъявляются требования, которые закрывает только передача качения.
Сравнение ШВП и трапецеидальной пары по устройству и КПД — в статье «Что выбрать: трапецеидальные винты или ШВП - сравнение и расчеты».
Шаг винта: скорость против точности и усилия
Шаг (ход) винта — главный параметр, который связывает двигатель со столом. Он определяет сразу три вещи: максимальную скорость оси, перемещение на один шаг двигателя и усилие, которое ось развивает при том же моменте.
| Шаг винта | Скорость при 1000 об/мин (шаговый двигатель) | Скорость при 3000 об/мин (серводвигатель) | Перемещение за 1/200 оборота | Где применяют |
|---|---|---|---|---|
| 4 мм | 4 м/мин | 12 м/мин | 0,020 мм | Оси Z, малые точные станки |
| 5 мм | 5 м/мин | 15 м/мин | 0,025 мм | Фрезерные и токарные ЧПУ по металлу — самый ходовой шаг |
| 10 мм | 10 м/мин | 30 м/мин | 0,050 мм | Фрезеры по дереву и пластику, лазеры, быстрые оси X/Y |
| 20 мм и более | 20 м/мин | 60 м/мин | 0,100 мм | Скоростные оси, упаковка, манипуляторы |
Скорости указаны теоретические, при прямом соединении двигателя с винтом через муфту. Реальный предел ограничивают момент двигателя, критическая скорость винта и допустимые обороты гайки.
Меньший шаг (4–5 мм)
- выше осевое усилие при том же двигателе;
- мельче дискретность перемещения;
- лучше для силового резания металла и вертикальных осей;
- ниже максимальная скорость.
Больший шаг (10–20 мм)
- быстрые холостые ходы и высокие подачи;
- меньше оборотов винта — меньше риск выйти на критическую скорость;
- нужен двигатель с большим моментом;
- для шагового привода — ниже разрешение.
Что компенсирует система ЧПУ, а что решает только механика
Современные стойки ЧПУ умеют частично исправлять погрешности ШВП программно. Но компенсация — это поправка к расчёту, а не замена качественной передаче.
| Погрешность | Откуда берётся | Что умеет ЧПУ | Что нужно от механики |
|---|---|---|---|
| Люфт при реверсе | Осевой зазор в гайке, опорах, муфте | Компенсация люфта: при смене направления двигатель «доворачивает» на величину зазора частично | Гайка DFU с преднатягом, опоры с преднатягом подшипников, безлюфтовая муфта решает |
| Погрешность шага | Накопленное отклонение хода винта по длине | Таблица компенсации шаговой погрешности, снятая лазерным интерферометром хорошо | Класс точности винта: C7 — ±0,05 мм на 300 мм, C5 и выше — точнее |
| Тепловое удлинение | Нагрев винта от гайки и опор при работе | Термокомпенсация по датчикам — только на дорогих стойках частично | Схема опор «фиксированная — плавающая», растяжка винта, смазка, ограничение оборотов |
| Упругая деформация | Податливость винта, гайки, опор под силой резания | Почти ничего не решает | Больший диаметр винта, преднатяг гайки, жёсткие опоры и держатель |
| Износ гайки | Отсутствие смазки, стружка, перекос при монтаже | Можно увеличить параметр люфта, но точность контура падаёт не решает | Уплотнения, защита, регулярная смазка, соосный монтаж, замена гайки |
Ещё один ориентир — нагрев. Стальной винт удлиняется примерно на 0,011 мм на каждый метр длины при нагреве на 1 °C. Винт длиной 1 м, прогревшийся за смену на 5 °C, «вырастает» почти на 0,06 мм. Поэтому на станках с ЧПУ одну опору винта делают плавающей, а на точных станках винт дополнительно предварительно растягивают.
ШВП в разных типах станков с ЧПУ
Требования к винтам и гайкам сильно зависят от того, что и с какой нагрузкой обрабатывает станок. Выберите тип оборудования.
Высокие силы резания, постоянные реверсы при контурной обработке, жёсткие требования к размерам. Здесь ШВП работает на пределе жёсткости.
- двойные гайки DFU с преднатягом на всех осях;
- диаметр винта с запасом по жёсткости — обычно не меньше 20–25 мм;
- шаг 5–10 мм, серводвигатели, полузамкнутая или замкнутая схема;
- ось Z — с тормозом двигателя.
ШВП перемещают суппорт: продольно (ось Z токарного станка) и поперечно (ось X). При нарезании резьбы подача жёстко синхронизирована с оборотами шпинделя, поэтому погрешность шага винта переходит прямо в шаг нарезаемой резьбы.
- поперечная ось X — короткий винт малого шага, отвечает за диаметр детали;
- продольная ось — длинный винт, важна критическая скорость и схема опор;
- гайка с преднатягом обязательна для торцовки и обработки конусов.
Лёгкие силы резания, большие рабочие поля и высокие скорости. Главное ограничение — длина: тонкий длинный винт на высоких оборотах начинает изгибаться и вибрировать.
- шаг 10 мм и больше для скорости;
- на осях длиннее 1,5–2 м часто переходят на зубчатую рейку или ШВП с вращающейся гайкой;
- ось Z — ШВП 1605 даже на станках с рейкой по X и Y;
- одинарной гайки SFU часто достаточно, если нагрузка небольшая, но DFU даёт чище контур.
Сил резания нет, но нужны высокие ускорения и плавное движение на малых скоростях — иначе на кромке реза появляется рябь, а на углах — оплавления.
- большой шаг ради динамики;
- малый момент трогания гайки — без избыточного преднатяга;
- защита винта от пыли, окалины и брызг металла;
- на крупных порталах — рейка или ремень по длинной оси, ШВП по короткой.
Настольные фрезеры, гравёры, станки с ЧПУ своими руками и 3D-принтеры. Работают с шаговыми двигателями без обратной связи, поэтому лёгкость хода гайки важнее предельной жёсткости.
- винты малого диаметра — 12–16 мм;
- ось Z — ШВП вместо трапеции заметно улучшает точность по высоте;
- соосность опор и гайки особенно важна: шаговый двигатель при заедании пропускает шаги.
ШВП, рейка, ремень: что ставят на оси станка с ЧПУ
ШВП — не единственный способ двигать ось. Выбор зависит от длины хода, требуемой точности и сил резания.
| Привод оси | Точность | Жёсткость | Длина хода | Где применяют |
|---|---|---|---|---|
| ШВП | Высокая | Высокая | До ~3–4 м, чаще до 2 м | Фрезерные и токарные ЧПУ, обрабатывающие центры, ось Z почти любого станка |
| Зубчатая рейка и шестерня | Средняя | Средняя | Практически не ограничена | Большие порталы, фрезеры по дереву, плазма и лазер с полем от 2 м |
| Зубчатый ремень | Средняя | Низкая | Средняя | Лазеры, 3D-принтеры, лёгкие быстрые оси без силового резания |
| Трапецеидальный винт | Ниже, растёт люфт | Средняя | Короткая и средняя | Бюджетные станки, вспомогательные оси, ось Z с самоторможением |
| Линейный двигатель | Очень высокая | Зависит от регулятора | Любая | Высокоскоростные прецизионные станки, дорогое оборудование |
Для станка с силовым резанием и ходом до 1,5–2 м ШВП остаётся оптимальным решением по сочетанию точности, жёсткости и цены. Рейка выигрывает на длинных осях, но требует редуктора и выборки люфта в зацеплении.
ШВП в станках без ЧПУ: зачем она там
Шарико-винтовые передачи ставят и на станки с ручным управлением, хотя там без ЧПУ можно обойтись трапецией. Причины практические.
Универсальные станки с УЦИ
На станке с устройством цифровой индикации оператор доверяет цифрам на табло. ШВП с преднатягом даёт лёгкий ход маховиков и отсутствие мёртвого хода, поэтому индикация совпадаёт с фактическим положением при подходе с любой стороны.
Модернизация под ЧПУ (ретрофит)
Замена изношенных трапецеидальных винтов на ШВП — первый шаг перевода старого станка на ЧПУ. Винт, гайку, опоры и посадочное место под двигатель подбирают сразу так, чтобы потом установить привод без переделок.
Признаки износа ШВП, которые видно на детали
Проблемы с винтом или гайкой станок с ЧПУ обычно «рассказывает» через качество деталей и поведение осей. Откройте симптом, чтобы увидеть вероятную причину и что проверить.
Ступеньки на окружности на переходе квадрантов
Размер «уплывает» к концу смены
Рябь или волна на поверхности при высоких подачах
Ошибка рассогласования или пропуск шагов
Шум, хруст или рывки при движении оси
Обслуживание ШВП в станке с ЧПУ
- Смазка — по регламенту станка: от централизованной системы или пресс-маслёнкой через отверстие во фланце гайки.
- Защита — гофрозащита или телескопические кожухи над винтом, целые уплотнения на торцах гайки.
- Контроль люфта — периодически, индикатором на столе, с записью значения: рост люфта показывает износ раньше, чем брак.
- Монтаж — гайку снимают с винта только на монтажную трубку-оправку; подробнее — в инструкции «Монтаж и настройка ШВП».
TECHNIX: ШВП для станков с ЧПУ — винт, гайка и опоры от одного поставщика
TECHNIX (АО «ТЕХНИКС», Санкт-Петербург) — производитель и поставщик компонентов линейного перемещения: шарико-винтовых передач, трапецеидальных винтов и гаек, систем линейного перемещения. Мы подбираем ШВП не по каталогу, а под ось конкретного станка: учитываем длину хода, скорость, силы резания, тип привода и схему управления.
Вопросы и ответы: ШВП в станках с ЧПУ
Для чего нужна ШВП в станке с ЧПУ?
Как работает ШВП в станке с ЧПУ?
Какой шаг винта ШВП выбрать для станка с ЧПУ?
Можно ли убрать люфт ШВП настройкой ЧПУ?
Почему на оси Z станка с ЧПУ нужен тормоз?
Что лучше для станка с ЧПУ: ШВП или зубчатая рейка?
Нужна ли ШВП на станке без ЧПУ?
Где купить ШВП для станка с ЧПУ?
Читайте также
Нормативная база: ISO 3408 (шарико-винтовые передачи: термины, приёмка, грузоподъёмность), JIS B 1192 (классы точности), DIN 69051 (присоединительные размеры гаек). Справочные данные не заменяют расчёт оси: подбор ШВП подтверждайте по нагрузке, ресурсу и критической скорости конкретного станка.
- Комментарии